海口甘铵五金工具刃具产品参数对比及选型建议
在五金贸易领域摸爬滚打多年,我深知选对一把工具刃具,比多跑十趟市场更省心。作为海口甘铵五金有限责任公司的技术编辑,今天不聊虚的,直接拿我们仓库里出货量最大的三款硬质合金钻头、两把高速钢车刀和一套冲击批头做横向对比,用实测数据说话,帮你在海口贸易的日常采购中少走弯路。
一、核心参数对比:别只看硬度标号
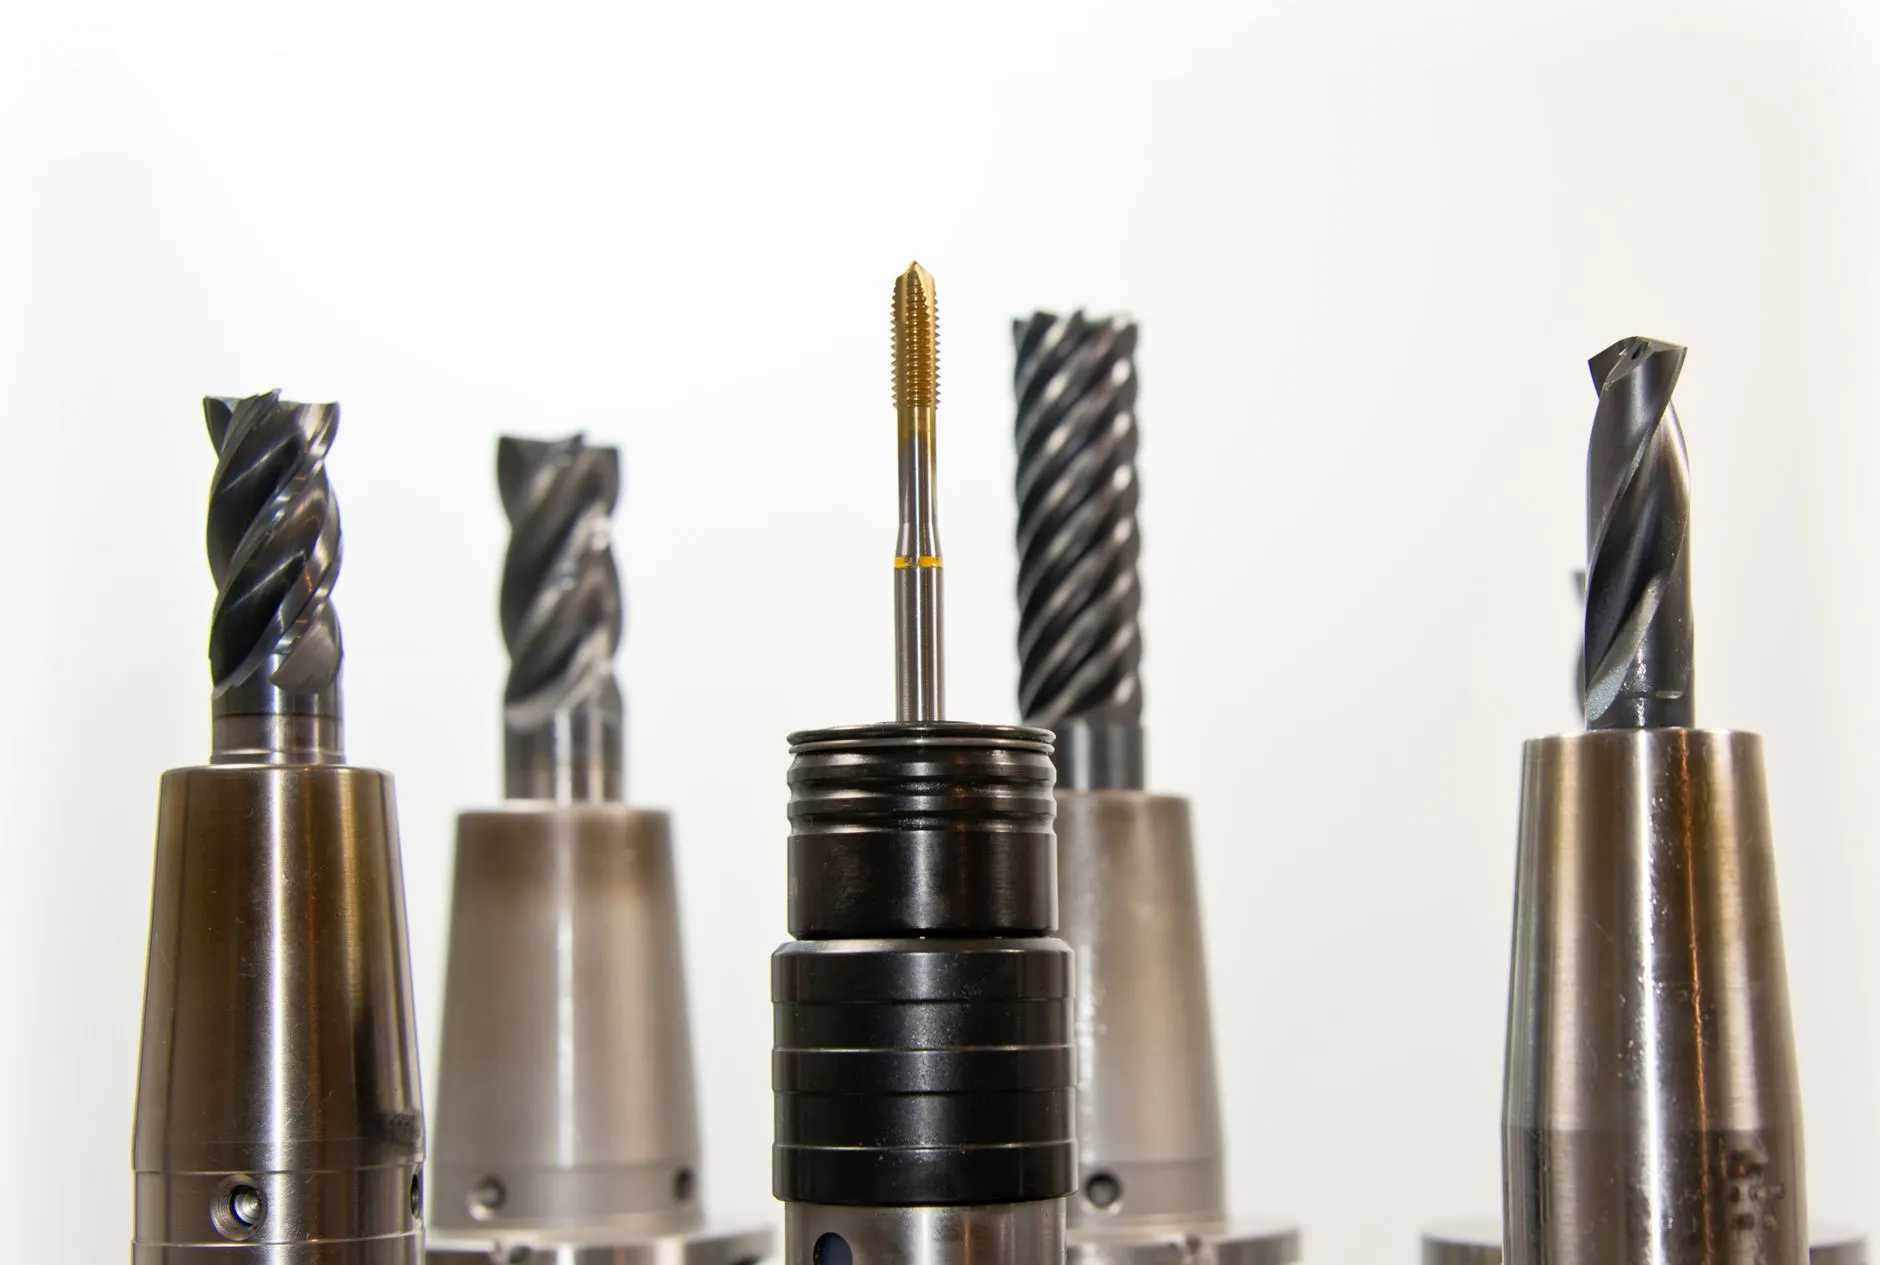
很多客户拿着HRC(洛氏硬度)标号来选货,但实际加工中,抗弯强度(MPa)和涂层工艺才是决定寿命的关键。以我们常备的DIN338标准麻花钻为例:
- 普通HSS(高速钢)钻头:硬度HRC 62-64,抗弯强度约2800MPa,适合钻削普通碳钢,单支成本低,但连续钻孔超过50个后磨损明显。
- 含钴M35钻头:硬度HRC 65-67,抗弯强度提升至3200MPa,耐热性更好,在304不锈钢上打孔效率提升约40%,价格高出60%,但综合单孔成本反而更低。
- TiAlN涂层硬质合金钻头:整体硬度HRC 78(基体)+涂层,适合铸铁和淬火钢,但抗冲击性差,不能用于手电钻低转速场景,否则极易崩刃。
这里要提醒海南本地客户,由于气候湿热,刀具存放务必涂防锈油,否则即便是硬质合金,刃口也会因盐雾环境出现细微锈蚀点,影响切削精度。
二、选型步骤:从工件材质倒推采购清单
我们做五金交电配套这么多年,发现最有效的选型方法不是看品牌,而是按以下四步走:
- 明确加工材料:普通Q235钢选HSS;不锈钢或高温合金必须上含钴或粉末冶金高速钢;铝件则选大前角(12°-15°)的专用钻头,避免积屑瘤。
- 核对设备刚性:加工中心用硬质合金刃具没问题,但台钻或手钻请务必选韧性更好的HSS,否则刃具断裂风险大。
- 确认冷却方式:内冷孔钻头(直径≥6mm)适合深孔加工,但需要机床有中心出水功能,否则内冷孔反而成为排屑堵点。
- 试切验证:拿同一批次的样品,在废料上用推荐线速度(如HSS钻钢件线速度控制在20-25m/min)跑10个孔,测量孔径公差和表面粗糙度。
这四步走下来,基本能过滤掉80%的误选情况。
三、海口贸易中的常见误区与注意事项
在服务本地五金贸易客户时,我发现三个高频问题:
其一,忽略刃口钝化处理。很多低价工具刃具出厂时刃口有微观毛刺,直接使用会加剧磨损。建议采购后先做一次负倒棱钝化(半径0.02-0.03mm),寿命可延长15%左右。
其二,混用不同材质的刀柄与刀片。比如硬质合金刀片配焊接式45#钢刀杆,在断续切削时极易发生刀片崩裂,因为二者的热膨胀系数不匹配。
其三,库存管理粗放。海口高温高湿,刃具怕潮。我们的建议是:整包未拆封的刃具存放于货架上层(离地50cm以上),拆封的必须放入加干燥剂的密封盒,并每月检查一次涂层颜色变化。
四、常见问题快答
Q:为什么同一规格的钻头,标价差3倍?
A:看材质牌号(如M2 vs M35)、轧制工艺(全磨制 vs 轧制后磨尖)、以及是否带涂层。全磨制钻头同心度≤0.01mm,而轧制钻头普遍在0.03mm以上,孔位精度要求高时只能选前者。
Q:工具刃具的报废标准是什么?
A:当钻头后刀面磨损带宽度超过0.3mm,或者车刀切削刃出现微小崩口(大于0.2mm)时,就应重磨或报废。继续使用不仅效率低,还可能损伤工件表面。
五、写在最后
选型没有绝对的最好,只有最匹配工况的合适。作为扎根海口的五金交电服务商,我们更看重的是帮客户建立一套科学的刃具生命周期管理台账——从入库检测、领用登记到磨损记录,让每一分钱都花在刀刃上。如果您正在为某个特殊加工场景发愁,不妨带着图纸和废料来我们公司现场试切,这比看任何参数表都直观。